
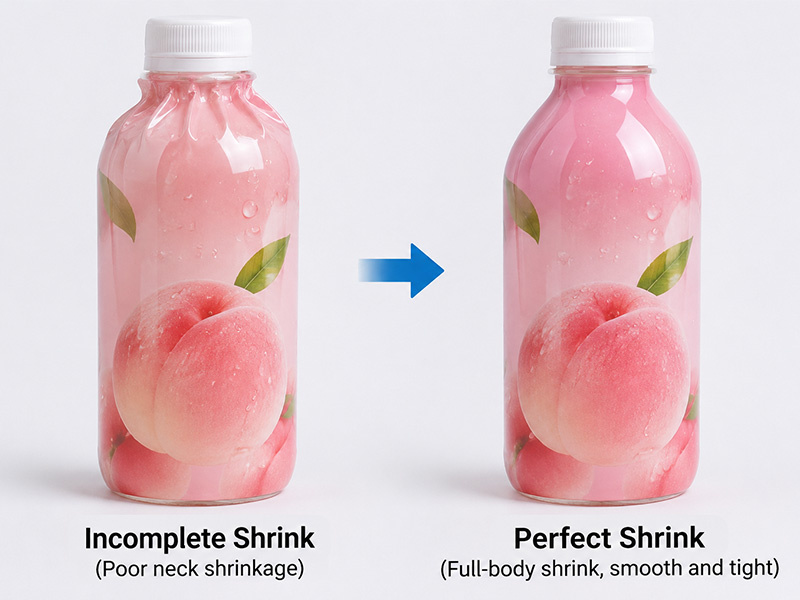
Label shrink sleeve mungkin terlihat sangat halus di sekeliling badan botol, tetapi dapat berkerut, terlipat, atau kendur di dekat bagian bahu botol. Ini adalah masalah umum saat menerapkan shrink sleeve yang menutupi seluruh badan botol pada botol sampo, wadah kosmetik, botol deterjen, dan kemasan berbentuk tidak beraturan lainnya.
Mengapa lengan baju yang menyusut berkerut di sekitar bagian bahu? Dalam kebanyakan kasus, masalahnya terkait dengan penyusutan film yang tidak merata, jarak bebas selongsong yang berlebihan, karakteristik penyusutan film yang tidak sesuai, posisi selongsong yang salah, atau distribusi panas yang tidak terkontrol dengan baik. Bagian bahu botol sangat menantang karena diameter botol berubah antara badan utama dan leher, sehingga selongsong harus mengikuti kontur yang lebih rumit.
Meningkatkan suhu terowongan saja tidak selalu merupakan solusi yang tepat. Pendekatan yang lebih baik adalah mengevaluasi geometri botol, bahan selongsong penyusut, kualitas aplikasi, distribusi uap, dan kecepatan konveyor secara bersamaan.
Di EPK Packingline, kami menyediakan peralatan untuk pelabelan selongsong botol, penyusutan uap, dan pengeringan botol. Memahami penyebab kerutan pada bagian bahu botol merupakan langkah pertama yang penting dalam memilih peralatan yang tepat. solusi terowongan penyusutan uap dan pengering botol.
Mengapa Label Shrink Sleeve Berkerut di Sekitar Bahu Botol?
Bahu botol adalah area transisi antara badan botol yang lebih lebar dan leher botol yang lebih sempit. Tidak seperti botol silinder lurus, botol berkontur memiliki diameter yang berubah-ubah dan permukaan yang melengkung. Ketika selongsong yang dapat menyusut karena panas diaplikasikan, film tersebut harus menyusut dan menyesuaikan diri dengan berbagai bentuk ini selama proses penyusutan.
Jika lapisan film tidak menerima panas yang cukup atau merata di bagian bahu, lapisan tersebut mungkin tidak menyusut cukup untuk mengikuti kontur botol. Jika bagian-bagian yang berbeda dari selongsong menyusut dengan kecepatan yang berbeda, bahan berlebih dapat berkumpul membentuk lipatan atau kerutan yang terlihat.
Beberapa faktor memengaruhi tampilan akhir shrink sleeve:
- Sudut bahu botol, kelengkungan, dan transisi diameter.
- Lingkar selongsong dan ketebalan film.
- Persentase penyusutan film dalam arah mesin dan melintang.
- Distribusi uap dan penempatan nosel.
- Kecepatan konveyor dan waktu paparan di dalam terowongan.
- Penempatan selongsong dan kualitas aplikasi.
Oleh karena itu, mesin penyusut yang menghasilkan permukaan halus pada botol PET lurus mungkin tidak memberikan hasil yang sama pada botol sampo oval atau wadah dengan bahu yang curam. Konfigurasi mesin dan parameter penyusutan harus sesuai dengan profil botol yang sebenarnya.
Penyebab Umum Kerutan pada Bahu Botol pada Shrink Sleeve
Memahami di mana dan bagaimana kerutan muncul dapat membantu mengidentifikasi masalah yang mendasarinya. Berikut adalah penyebab umum yang ditemui dalam aplikasi pelabelan selongsong penyusut botol.
Penyusutan Tidak Merata di Sekitar Bahu
Bagian bahu umumnya membutuhkan penyusutan lingkar yang berbeda dari badan botol utama. Jika karakteristik penyusutan film tidak sesuai dengan kontur botol, film tersebut mungkin akan kesulitan untuk menyesuaikan transisi lengkung dengan mulus.
Hal ini terutama terlihat pada botol dengan badan lebar, leher sempit, bahu curam, atau lekukan yang menonjol. Lapisan film mungkin tampak kencang di sekitar badan botol sementara material berlebih tetap ada di sekitar bahu.
Yang perlu diperiksa: Periksa profil botol dan kurva penyusutan atau data penyusutan dari pemasok film. Pastikan film yang dipilih memiliki kemampuan penyusutan melintang yang cukup untuk kontur botol yang dibutuhkan. Jangan berasumsi bahwa film yang cocok untuk wadah lurus akan otomatis berfungsi pada bentuk botol yang kompleks.
Dimensi Shrink Sleeve Tidak Tepat
Ukuran selongsong merupakan faktor penting lainnya. Jika lingkar selongsong terlalu besar untuk botol, lebih banyak bahan perlu menyusut sebelum film dapat menempel rapat pada permukaan. Hal ini dapat meningkatkan kemungkinan terjadinya penumpukan atau kerutan di sekitar bagian yang melengkung.
Namun, jika selongsong terlalu ketat, akan sulit untuk mengaplikasikannya secara konsisten. Ketegangan yang berlebihan, posisi yang kurang tepat, atau deformasi selama pengaplikasian juga dapat memengaruhi tampilan akhir.
Yang perlu diperiksa: Ukur keliling botol pada bagian badan, bahu, dan leher. Bandingkan pengukuran ini dengan dimensi selongsong dan kinerja penyusutan film yang sebenarnya. Periksa juga apakah selongsong sudah diposisikan dengan benar sebelum memasuki terowongan penyusutan.
Film Penyusut atau Ketebalan Film yang Tidak Sesuai
Berbagai material shrink sleeve memiliki karakteristik penyusutan, persyaratan suhu, dan rentang pemrosesan yang berbeda. PETG, PVC, dan OPS adalah material shrink sleeve yang umum digunakan, tetapi kesesuaiannya bergantung pada desain botol, desain label, rasio penyusutan yang dibutuhkan, dan konfigurasi terowongan.
Ketebalan film juga memengaruhi bagaimana material bereaksi selama penyusutan. Film yang lebih tebal mungkin memerlukan kondisi pemanasan yang berbeda dari film yang lebih tipis. Namun, ketebalan saja tidak menentukan apakah selongsong akan menyusut dengan lancar. Kurva penyusutan film, perilaku penyusutan searah, dan kompatibilitas dengan bentuk botol merupakan pertimbangan yang lebih penting.
Yang perlu diperiksa: Mintalah data uji penyusutan dan kondisi pemrosesan yang direkomendasikan dari pemasok film. Evaluasi film menggunakan botol sebenarnya, jangan hanya mengandalkan spesifikasi material nominalnya.
Posisi Lengan yang Salah Sebelum Pengecilan
Selongsong yang memasuki terowongan dengan sudut miring atau posisi tidak rata dapat menimbulkan kerutan meskipun kondisi pemanasan sudah tepat. Jika selongsong tidak rata, satu sisi bahu mungkin menerima jumlah material yang berbeda atau mengalami jalur penyusutan yang berbeda dari sisi lainnya.
Yang perlu diperiksa: Periksa selongsong segera setelah pemasangan dan sebelum penyusutan. Perhatikan label yang miring, tinggi selongsong yang tidak rata, lipatan, dan pemotongan atau pemasangan yang tidak konsisten. Jika masalah sudah terlihat sebelum botol memasuki terowongan, perbaiki proses pelabelan atau pengumpanan terlebih dahulu.
Bagaimana Distribusi Uap Mempengaruhi Kualitas Shrink Sleeve
Distribusi panas adalah salah satu faktor terpenting dalam mencapai hasil akhir shrink sleeve yang halus. Bahkan ketika dimensi film dan sleeve yang tepat telah dipilih, pemanasan yang tidak merata dapat menyebabkan penyusutan yang tidak sempurna, kerutan lokal, atau kontraksi berlebihan di area tertentu.
Terowongan penyusutan uap menggunakan pengiriman uap terkontrol untuk memanaskan selubung di sekitar botol. Sistem uap yang dikonfigurasi dengan benar dapat mendistribusikan panas ke berbagai bagian wadah dan memberikan kondisi pemanasan yang sesuai untuk berbagai profil botol.
Hal ini sangat berguna saat memproses botol dengan bahu melengkung, leher sempit, profil oval, atau bentuk tidak beraturan lainnya. Sistem pengiriman uap harus dikonfigurasi untuk memberikan paparan panas yang sesuai ke area di mana lapisan film perlu menyusut.
Sebagai contoh, terowongan penyusutan uap semi-otomatis EPS-1A dari EPK memiliki sistem distribusi uap yang dapat disesuaikan. Konfigurasi yang tercantum mencakup 10 pipa uap dengan 700 nosel semprot, dengan penyesuaian pipa individual dalam arah horizontal dan vertikal. Hal ini memungkinkan pengiriman uap disesuaikan dengan berbagai bentuk wadah dan persyaratan penyusutan.
Poin pentingnya adalah uap harus mencapai area bahu botol secara efektif tanpa memanaskan badan atau leher botol secara berlebihan. Operator harus mengevaluasi posisi nosel, tekanan uap, aliran uap, orientasi botol, dan respons film yang sebenarnya selama produksi.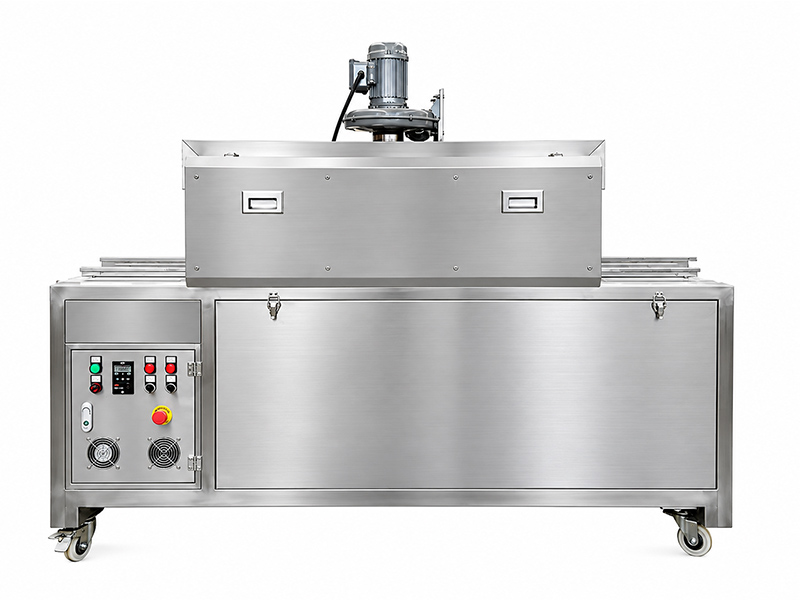
Bagi pelanggan yang memproses botol berkontur, EPK menawarkan terowongan penyusutan uap semi-otomatis dengan generator terintegrasiPeralatan tersebut dapat dievaluasi untuk aplikasi botol fleksibel dan berbagai kebutuhan distribusi uap.
Mengapa Menaikkan Suhu Terowongan Penyusutan Mungkin Tidak Menyelesaikan Masalah Kerutan
Ketika operator melihat kerutan di sekitar bahu botol, menaikkan suhu terowongan seringkali menjadi penyesuaian pertama yang mereka pertimbangkan. Namun, ini tidak selalu menyelesaikan masalah.
Jika masalah utamanya adalah distribusi uap yang tidak merata, celah selongsong yang berlebihan, atau karakteristik penyusutan film yang tidak sesuai, panas yang lebih tinggi mungkin tidak akan memperbaiki penyebab mendasarnya. Sebaliknya, hal itu dapat menimbulkan cacat lain, seperti penyusutan yang berlebihan, distorsi desain, kerusakan film, atau deformasi botol.
Botol PET dan wadah sensitif panas lainnya memerlukan perhatian khusus. Proses pemanasan harus sesuai untuk film penyusut dan bahan wadah. Hasil penyusutan yang sukses tidak boleh mengorbankan bentuk botol atau stabilitas struktural.
Urutan pemecahan masalah yang lebih efektif adalah:
- Pastikan bahwa selongsong tersebut berukuran dan terpasang dengan benar.
- Periksa bahan film dan karakteristik penyusutannya.
- Periksa posisi nosel uap dan distribusi panasnya.
- Evaluasi tekanan uap, suhu, dan waktu paparan.
- Sesuaikan kecepatan konveyor sesuai dengan hasil penyusutan aktual.
- Periksa apakah botol mengalami deformasi, distorsi film, dan kerutan setelah setiap penyesuaian.
Kondisi pengoperasian terbaik adalah kondisi yang menghasilkan kualitas selongsong yang konsisten pada kecepatan produksi yang dibutuhkan, bukan hanya pengaturan suhu tertinggi.
Bagaimana Kecepatan Konveyor dan Waktu Penyusutan Mempengaruhi Hasil Akhir
Kecepatan konveyor menentukan berapa lama setiap botol berada di dalam terowongan penyusutan. Waktu paparan ini secara langsung memengaruhi bagaimana film bereaksi terhadap panas.
Jika konveyor bergerak terlalu cepat, selongsong mungkin tidak menerima panas yang cukup untuk menyelesaikan proses penyusutan, terutama di sekitar bahu botol. Jika konveyor bergerak terlalu lambat, film dan botol mungkin menerima panas berlebih, yang berpotensi mengakibatkan distorsi atau cacat penampilan lainnya.
Oleh karena itu, panjang terowongan, kecepatan konveyor, pengiriman uap, dan spesifikasi film harus dievaluasi bersama-sama. Pengaturan yang berhasil selama uji coba lambat mungkin tidak menghasilkan hasil akhir yang sama pada kecepatan produksi normal.
Untuk pemecahan masalah yang lebih andal, gunakan prosedur pengujian terkontrol:
- Gunakan botol, bahan selongsong, dan dimensi selongsong yang sama sepanjang pengujian.
- Catat pengaturan uap dan konveyor saat ini.
- Ubah satu parameter pengoperasian dalam satu waktu.
- Periksa bagian bahu, badan utama, leher, dan dasar setelah menyusut.
- Catat kecepatan produksi dan tampilan setiap hasil pengujian.
- Ulangi pengujian pada tingkat produksi yang diinginkan untuk memastikan konsistensi.
Pendekatan ini membantu mengidentifikasi apakah masalah tersebut terkait dengan waktu pemanasan yang tidak cukup, paparan uap yang tidak merata, atau kompatibilitas antara desain film dan botol.
Cara Memilih Terowongan Penyusutan Uap untuk Botol Berbentuk Kontur
Bagi produsen yang memproduksi sampo, losion, deterjen, minuman, dan produk kemasan botol lainnya, memilih terowongan penyusutan uap yang sesuai merupakan bagian penting untuk mencapai kualitas selongsong yang konsisten.
Daripada memilih peralatan hanya berdasarkan kecepatan produksi yang diiklankan, pertimbangkan persyaratan teknis berikut.
Distribusi dan Penyesuaian Uap
Carilah sistem uap yang dapat mendistribusikan panas ke seluruh wadah dan memberikan penyesuaian yang sesuai untuk berbagai profil botol. Pipa dan nosel uap yang dapat disesuaikan dapat membantu operator mengarahkan uap ke area yang membutuhkan perhatian lebih, termasuk bahu yang melengkung dan transisi leher yang sempit.
Kompatibilitas Ukuran dan Bentuk Botol
Periksa rentang diameter, tinggi, orientasi, dan bentuk botol yang dapat diterima. Jika pabrik Anda memproduksi beberapa desain botol, pertimbangkan apakah mesin dapat mengakomodasi wadah yang berbeda melalui penyesuaian daripada memerlukan perubahan mekanis yang ekstensif.
Kapasitas Produksi dan Konfigurasi Konveyor
Jumlah botol per menit yang dibutuhkan harus dipertimbangkan bersama dengan dimensi botol, bahan film, panjang terowongan, dan persyaratan penyusutan. Kapasitas produksi aktual harus dikonfirmasi menggunakan sampel produk dan selongsong Anda.
Pengeringan Botol Setelah Penyusutan Uap
Proses penyusutan uap menyisakan kelembapan pada permukaan botol. Pengering botol yang sesuai yang dipasang setelah terowongan dapat menghilangkan sisa air sebelum proses selanjutnya seperti inspeksi, pemberian kode, pengemasan dalam karton, atau pengemasan dalam kotak.
Oleh karena itu, sistem penyusutan dan pengeringan uap terintegrasi dapat menjadi pilihan praktis bagi produsen yang ingin meningkatkan kontinuitas proses pengemasan botol mereka.
Solusi Terowongan Penyusutan Uap dan Pengering Botol EPK
EPK Packingline menyediakan mesin pengemasan untuk pelabelan botol, penyusutan panas, pengeringan, dan aplikasi lini pengemasan terintegrasi. Pilihan peralatan kami mencakup berbagai kebutuhan produksi, mulai dari terowongan penyusutan uap individual hingga sistem pelabelan selongsong otomatis dengan fungsi penyusutan dan pengeringan terintegrasi.
Bagi pelanggan yang mengalami kerutan pada selongsong penyusut di sekitar bahu botol, solusi yang tepat bergantung pada profil botol, bahan selongsong, kecepatan produksi yang dibutuhkan, dan peralatan pengemasan yang ada.
Mesin Pengering dan Terowongan Penyusutan Uap Semi Otomatis
Konfigurasi ini menggabungkan terowongan penyusutan uap dan pengering botol. Konfigurasi ini cocok untuk produsen yang sudah memiliki peralatan pemasangan selongsong dan membutuhkan sistem khusus untuk menyusutkan dan menghilangkan sisa kelembapan.
Model EPK EPS-2A+2000 tercantum dengan diameter wadah yang dapat diterima di bawah 140 mm dan kecepatan pengemasan yang dinyatakan sebesar 40–120 botol per menit, tergantung pada panjang produk, bahan film, dan kondisi pengoperasian lainnya. Ini adalah spesifikasi khusus model dan harus diverifikasi terhadap aplikasi sebenarnya.
Pelajari lebih lanjut tentang Mesin Pengering dan Terowongan Penyusutan Uap Semi-Otomatis EPK.
Mesin Pelabelan Lengan Otomatis dengan Terowongan Penyusutan Uap dan Pengering Botol
Bagi pabrik yang merencanakan proses produksi yang lebih terintegrasi, sistem pelabelan selongsong otomatis dengan terowongan penyusutan uap dan pengering botol dapat menggabungkan tiga operasi penting menjadi satu solusi terhubung.
Sistem ini menerapkan label selongsong, memindahkan botol melalui proses penyusutan uap, dan menghilangkan kelembapan permukaan setelah penyusutan. Pengaturan ini dapat membantu mengurangi penanganan manual antar proses dan memberikan alur kerja pengemasan botol yang lebih berkelanjutan.
Jelajahi EPK Mesin Pelabelan Lengan Otomatis dengan Terowongan Penyusutan Uap dan Pengering Botol untuk aplikasi pengemasan botol terintegrasi.
Integrasi Lini Pengemasan Botol Lengkap
Jika kebutuhan produksi Anda mencakup pengisian, penutupan, pemberian label pada selongsong, penyusutan, dan pengeringan, EPK juga dapat membantu mengkonfigurasi lini pengemasan botol yang terhubung. Pengaturan peralatan dapat direncanakan sesuai dengan dimensi botol, persyaratan pengisian, target output, tata letak pabrik, dan kebutuhan pengemasan hilir.
Lihat Solusi Pengemasan Botol Lengkap EPK untuk memahami bagaimana berbagai mesin dapat diintegrasikan ke dalam satu proses produksi.
Alur kerja pengemasan botol yang umum mungkin meliputi:
Pengisian Botol → Pemasangan dan Penutupan Tutup → Pemberian Label pada Selongsong → Penyusutan dengan Uap → Pengeringan Botol → Pengemasan Hilir
Konfigurasi yang tepat dapat disesuaikan sesuai dengan produk, bahan botol, persyaratan selongsong, kapasitas produksi, dan ruang pabrik yang tersedia.
Cara Mengatasi Kerutan pada Shrink Sleeve Sebelum Membeli Peralatan Baru
Tidak semua kerutan pada shrink sleeve memerlukan penggantian mesin yang ada. Dalam banyak kasus, inspeksi sistematis dapat membantu mengidentifikasi sumber masalah sebelum melakukan investasi peralatan.
Gunakan panduan pemecahan masalah berikut sebagai referensi awal:
| Masalah yang Diamati | Kemungkinan Penyebab | Apa yang perlu diperiksa |
|---|---|---|
| Kerutan di sekitar bahu | Kontraksi yang tidak merata atau pemanasan lokal yang tidak memadai | Distribusi uap, data penyusutan film, kontur botol |
| Lengan longgar melingkari badan | Jarak bebas selongsong yang berlebihan atau penyusutan yang tidak mencukupi | Dimensi selongsong, spesifikasi film, kondisi pemanasan |
| Kerutan hanya di satu sisi | Penempatan atau pemanasan yang tidak merata | Orientasi botol, penyelarasan selongsong, posisi nosel |
| Distorsi film atau kerusakan karya seni | Panas berlebihan atau kondisi penyusutan yang tidak sesuai | Pengaturan uap, waktu pemaparan, toleransi suhu film |
| Deformasi botol | Paparan panas berlebihan | Bahan botol, ketebalan dinding, distribusi panas |
| Hasil yang tidak konsisten pada kecepatan yang lebih tinggi | Waktu pemanasan tidak mencukupi atau kondisi proses tidak stabil | Kecepatan konveyor, pasokan uap, konfigurasi terowongan |
Tabel ini memberikan panduan pemecahan masalah secara umum. Penyebab sebenarnya harus dipastikan melalui uji coba produksi menggunakan botol, selongsong, dan kondisi pengoperasian yang sama.
Pertanyaan yang Sering Diajukan Tentang Kerutan pada Shrink Sleeve
Mengapa selongsong penyusut berkerut di sekitar bahu botol?
Selongsong penyusut akan berkerut di sekitar bahu botol ketika film tidak dapat menyusut secara merata untuk mengikuti transisi antara badan yang lebih lebar dan leher yang lebih sempit. Penyebab umum meliputi karakteristik penyusutan film yang tidak sesuai, jarak bebas selongsong yang berlebihan, distribusi uap yang tidak merata, posisi selongsong yang salah, dan waktu pemanasan yang tidak cukup.
Bagaimana cara mencegah kerutan pada selongsong plastik botol sampo?
Periksa dimensi selongsong, sifat penyusutan film, dan geometri bahu sebelum menyesuaikan terowongan. Pastikan selongsong terpasang rata dan uap mencapai bahu secara merata. Kemudian optimalkan kecepatan konveyor dan pengaturan uap melalui uji produksi terkontrol.
Bisakah terowongan penyusutan uap mengurangi kerutan pada selongsong penyusut?
Terowongan penyusutan uap yang dikonfigurasi dengan benar dapat membantu meningkatkan distribusi panas di sekitar botol yang berkontur. Pipa dan nosel uap yang dapat disesuaikan memungkinkan proses pemanasan diadaptasi ke berbagai bentuk botol. Film, dimensi selongsong, dan parameter pengoperasian yang tepat juga diperlukan.
Bahan shrink sleeve mana yang cocok untuk botol berbentuk kontur?
PETG, PVC, dan OPS adalah bahan shrink sleeve yang umum digunakan. Pilihan terbaik bergantung pada rasio penyusutan yang dibutuhkan, geometri botol, desain label, suhu pemrosesan, dan persyaratan aplikasi. Selalu periksa data penyusutan dari pemasok film dan lakukan uji kompatibilitas.
Apakah menaikkan suhu uap selalu menghilangkan kerutan pada lengan baju?
Tidak. Suhu yang lebih tinggi mungkin tidak menyelesaikan masalah yang disebabkan oleh dimensi selongsong yang salah, film yang tidak sesuai, atau pengiriman uap yang tidak merata. Panas yang berlebihan dapat merusak film, mendistorsi karya seni yang dicetak, atau mengubah bentuk botol yang sensitif terhadap panas.
Apa perbedaan antara terowongan penyusutan uap dan terowongan penyusutan udara panas?
Terowongan penyusutan uap menggunakan uap untuk memanaskan dan menyusutkan film selongsong, sedangkan terowongan penyusutan udara panas menggunakan udara yang dipanaskan. Sistem uap dapat memberikan distribusi panas yang terkontrol di sekitar wadah yang berkontur. Pilihan yang tepat bergantung pada spesifikasi film, bahan botol, persyaratan produksi, dan konfigurasi peralatan.
Mengapa pengering botol diperlukan setelah penyusutan uap?
Proses penyusutan uap menyisakan sisa air di permukaan botol. Pengering botol menghilangkan kelembapan ini sebelum operasi selanjutnya seperti inspeksi, pemberian kode, pelabelan, atau pengemasan dalam karton.
Bisakah satu terowongan penyusutan uap menangani berbagai bentuk botol?
Beberapa terowongan penyusutan uap dirancang untuk menangani berbagai bentuk dan ukuran botol melalui distribusi uap dan parameter pengoperasian yang dapat disesuaikan. Diameter, tinggi, dan kapasitas produksi yang dapat diterima bervariasi tergantung modelnya. Sampel botol dan dimensi sebenarnya harus disediakan untuk evaluasi peralatan.
Informasi apa yang harus saya berikan saat meminta penawaran terowongan penyusutan uap?
Sertakan foto botol, diameter, tinggi, dimensi bahu botol, bahan botol, jenis dan ketebalan film pembungkus, kecepatan produksi target, dan cakupan label yang dibutuhkan. Jika Anda sudah memiliki mesin penyusut (shrink tunnel), sertakan jenisnya, pengaturan pengoperasian, dan foto close-up dari kerutan yang terbentuk.
Dapatkan Solusi Kemasan Shrink Sleeve yang Sesuai dari EPK
Hasil akhir selubung penyusut yang halus di sekitar bahu botol bergantung pada lebih dari sekadar suhu. Geometri botol, karakteristik penyusutan film, dimensi selubung, distribusi uap, dan kecepatan konveyor semuanya memengaruhi hasil akhir.
Jika botol sampo, kosmetik, deterjen, atau minuman Anda masih berkerut setelah menyusut, ada baiknya mengevaluasi keseluruhan proses sebelum mengubah pengaturan peralatan atau berinvestasi pada mesin baru.
EPK Packingline menyediakan terowongan penyusutan uap, pengering botol, mesin pelabelan selongsong otomatis, dan solusi lini pengemasan botol yang disesuaikan. Pemilihan peralatan kami dapat dievaluasi sesuai dengan dimensi botol Anda, bahan kemasan, kapasitas produksi, dan persyaratan pabrik.
Untuk membantu kami mengevaluasi lamaran Anda, mohon kirimkan:
- Foto dan dimensi botol Anda, termasuk bagian bahu dan leher botol.
- Bahan botol dan aplikasi produk.
- Bahan, ketebalan, dan dimensi selongsong penyusut.
- Kapasitas produksi yang dibutuhkan dalam botol per menit.
- Foto close-up yang menunjukkan kerutan sebenarnya setelah menyusut.
- Jenis terowongan penyusutan yang ada, kecepatan konveyor, dan pengaturan pengoperasian, jika tersedia.
Berdasarkan detail ini, EPK dapat meninjau kebutuhan pengemasan Anda dan merekomendasikan konfigurasi mesin yang sesuai. Sampel botol dan selongsong juga dapat dievaluasi untuk membantu memastikan kompatibilitas peralatan sebelum pemilihan akhir.
Mencari hasil akhir shrink sleeve yang lebih konsisten pada botol Anda? Hubungi EPK Packingline untuk mendiskusikan aplikasi Anda dan jelajahi terowongan penyusutan uap, pengering botol, atau solusi pelabelan selongsong otomatis lengkap yang sesuai.